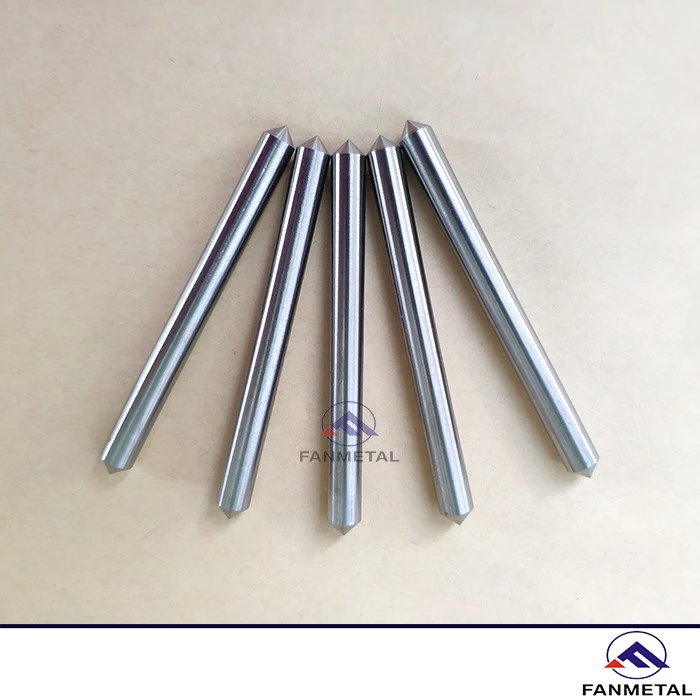
Beim WIG-Schweißen werden häufig Wolframelektroden und ein Inertgas (normalerweise Argon und Helium) verwendet, um mit dem Werkstück einen Lichtbogen zu erzeugen. Eine richtig dimensionierte Elektrode ist für die Herstellung einer gleichmäßigen und genauen Elektrode unerlässlich und hat auch großen Einfluss auf die Lichtbogenstabilität, die Dauerarbeitszeit und die Schweißqualität. Seine spezifischen Leistungsanforderungen sind wie folgt:
1. Hervorragende Hochtemperaturbeständigkeit. Die Elektrode schmilzt und verbrennt beim Schweißen nicht. Andernfalls wird nicht nur die Elektrode selbst schnell verbraucht, sondern auch der Lichtbogen driftet, was zu einer Instabilität des Lichtbogens führt. Sobald die Elektrode geschmolzen ist, verunreinigt das in das Schweißbad gelangende Elektrodenmaterial außerdem die Schweißnaht, führt zu Schweißfehlern und beeinträchtigt die Qualität der Schweißnaht.
2. Starke Fähigkeit, Elektronen zu emittieren. Die Entweicharbeit des Elektrodenmaterials ist gering. Insbesondere bei hohen Temperaturen sollte es über eine starke Fähigkeit verfügen, heiße Elektronen auszusenden.
3. Große Strombelastbarkeit. Die Elektrode sollte eine gute elektrische und thermische Leitfähigkeit haben und große Ströme ohne Überhitzung führen können.
4. Gute Schleifleistung. Die Oberfläche der Elektrode muss so geschliffen werden, dass sie eine bestimmte Maßgenauigkeit und einen bestimmten Endwinkel aufweist, um die Klemmgenauigkeit der Elektrode und eine zuverlässige Leitung sicherzustellen, die Stabilität des Lichtbogens aufrechtzuerhalten und die Konzentration der Lichtbogenwärme zu verbessern.
5. Geringe Radioaktivität. Einige Substanzen, die zur Verbesserung der Fähigkeit von Elektroden zur Elektronenemission verwendet werden, sind radioaktiv, was für den menschlichen Körper schädlich ist. Daher sollten Elektrodenmaterialien mit geringer Radioaktivität ausgewählt werden.
Derzeit kann unser Unternehmen Wolframelektrodenmaterialien wie reines Wolfram, Thoriumwolfram, Cerwolfram und Lanthanwolfram liefern. Unter anderem weist die Elektrode aus reinem Wolfram eine bessere Schleifleistung und eine höhere Austrittsarbeit auf. Beim Gleichstromschweißen mit positiver Elektrode (Wolfram ist extrem negativ) ist der Schweißstrom aufgrund der starken thermischen Elektronenemissionsfähigkeit groß. Beim DC-Schweißen mit negativer Polarität (Wolfram ist extrem positiv) kann Wolfram den Vorteil der Emission heißer Elektronen nicht nutzen, der Strom ist sehr klein. Beim Wechselstromschweißen ist der Stromwert zwischen den beiden ebenfalls zentriert.
Zweitens kann eine Thorium-Wolfram-Elektrode durch Zugabe von 1 bis 2 Prozent Thoriumoxid (ThO) zu reinem Wolfram hergestellt werden. Dies kann die Entweicharbeit der Elektrode erheblich reduzieren, die Fähigkeit zur Elektronenemission erheblich verbessern und die Lichtbogenauslösung und Lichtbogenstabilität der Elektrode verbessern, aber auch die Stromtragfähigkeit der Elektrode verbessern und die Lebensdauer der Elektrode verlängern. Allerdings ist die geringe Menge ThO2, die in der Thorium-Wolfram-Elektrode enthalten ist, stark radioaktiv und wird daher derzeit nicht häufig verwendet.
Um schließlich die Radioaktivität der Elektrode zu reduzieren, verwenden wir anstelle von Thorium weniger radioaktives Cer (Ce). Die Praxis hat gezeigt, dass auch die Zugabe von Ceroxid (CeO) mit einem Massenanteil von etwa 2 Prozent zu reinem Wolfram die Entweicharbeit der Elektrode deutlich reduzieren und die Lichtbogenauslösung und Lichtbogenstabilität der Elektrode verbessern kann. Insbesondere beim Schweißen mit kleinem Strom ist die Lichtbogenwärme der Cer-Wolfram-Elektrode stärker konzentriert und die Abbrenngeschwindigkeit der Elektrode wird verringert. Beim Hochstromschweißen ist die Überhitzungsschutzfähigkeit der Cer-Wolfram-Elektrode jedoch nicht so gut wie die der Stift-Wolfram-Elektrode. Cer-Wolfram-Elektroden sind aufgrund ihrer schwachen Radioaktivität und ihrer geringen Schädigung für den menschlichen Körper ein vielversprechendes Elektrodenmaterial.